تأهيل محطات الوقود
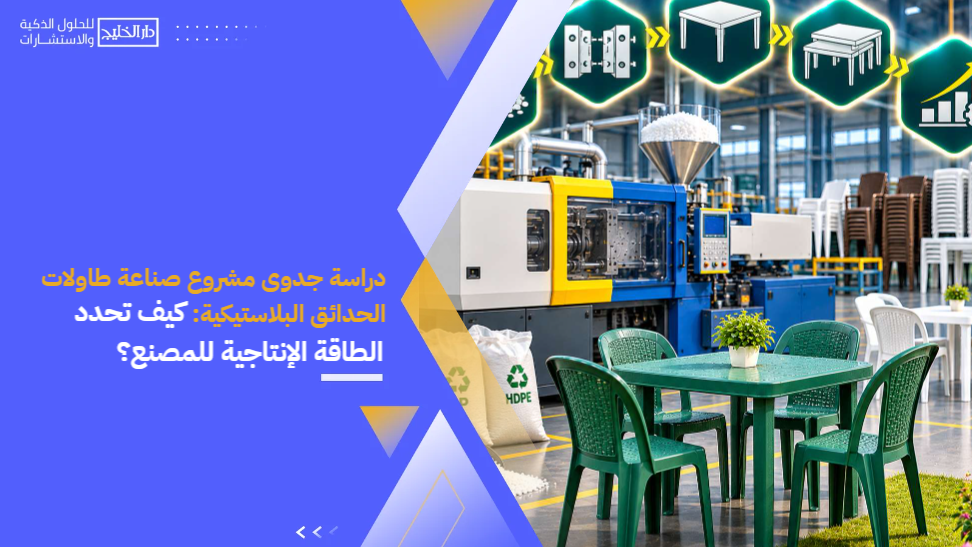

تتحدد الطاقة الإنتاجية لمصنع طاولات الحدائق البلاستيكية وفق قدرة ماكينات حقن البلاستيك، وعدد الطاولات التي ينتجها القالب في الدورة الواحدة، وزمن دورة التشغيل، وعدد ساعات العمل اليومية. ولا يكفي الاعتماد على الطاقة الاسمية للماكينة؛ إذ يجب احتساب التوقفات وتغيير القوالب ونسب الفاقد وقدرة مراحل التشطيب والتعبئة على استيعاب الإنتاج.
لذلك، فإن تحديد الطاقة المناسبة يبدأ من اختيار الطرازات والأوزان المستهدفة للطاولات، ثم حساب عدد الوحدات التي يمكن إنتاجها فعليًا خلال الشهر، ومقارنتها بالطلب المتوقع قبل اعتماد حجم الاستثمار.
ما العوامل التي تتحكم في الطاقة الإنتاجية للمصنع؟
توجد مجموعة من المتغيرات الفنية والتشغيلية التي تحدد عدد الطاولات التي يستطيع المصنع إنتاجها، وأهمها:
1. عدد ماكينات حقن البلاستيك
تُعد ماكينة الحقن المعدة الرئيسية في المشروع، وتختلف قدرتها وفق قوة الغلق وحجم الحقن وسرعة التشغيل. ويجب اختيارها بما يتناسب مع حجم الطاولة ووزنها ومساحة إسقاطها على القالب، وليس بناءً على الوزن فقط.
2. عدد تجاويف القالب
القالب ذو التجويف الواحد ينتج طاولة واحدة في كل دورة، بينما يمكن للقالب متعدد التجاويف إنتاج أكثر من وحدة في الدورة نفسها إذا سمحت أبعاد المنتج وتصميم القالب وقدرة الماكينة بذلك.
لكن زيادة عدد التجاويف تتطلب دراسة توزيع القنوات وضغط الحقن والتبريد وتوازن ملء القالب، وقد تستلزم ماكينة أكبر.
3. زمن دورة الحقن
يتكون زمن الدورة من مراحل إغلاق القالب والحقن والضغط والتبريد وفتح القالب وإخراج المنتج. ويختلف هذا الزمن حسب سمك الطاولة ونوع الخامة وتصميم القالب ونظام التبريد.
4. وزن الطاولة والخامة المستخدمة
يؤثر وزن المنتج في كمية الخامة المستهلكة في كل دورة، كما يؤثر في حجم وحدة الحقن المطلوبة. وقد تختلف الأوزان بين طاولة جانبية صغيرة وطاولة طعام خارجية كبيرة.
5. معدل التشغيل الفعلي
لا تعمل الماكينات طوال ساعات الوردية بكفاءة كاملة؛ إذ توجد أوقات للتوقف والصيانة وضبط درجات الحرارة وتغيير القوالب ومعالجة الأعطال. لذلك يجب استخدام معامل تشغيل واقعي عند حساب الطاقة الفعلية.
قراءة المزيد:
- دراسة جدوى صناعة أطقم طاولات الرخام للصالون | التصميم والتكاليف والربحية
- معدات تصنيع طاولات الرخام: الماكينات والأدوات ووظائفها
- استثمار المساحات الخضراء: كيف تتحول المساحات الطبيعية إلى فرص تجارية؟
كيف تحسب الطاقة الإنتاجية لماكينة حقن البلاستيك؟
يمكن تقدير الطاقة الإنتاجية النظرية من خلال العلاقة التالية:
الإنتاج بالساعة = عدد تجاويف القالب × عدد دورات التشغيل في الساعة.
ويُحسب عدد الدورات في الساعة بقسمة 3,600 ثانية على زمن الدورة الواحدة بالثواني.
ثم تُحسب الطاقة اليومية والشهرية وفق ساعات التشغيل وأيام العمل، مع تطبيق معامل التشغيل الفعلي ونسبة المنتجات المطابقة للمواصفات.
مثال حسابي لماكينة واحدة
لنفترض أن المصنع يستهدف إنتاج طاولات حدائق بلاستيكية باستخدام ماكينة حقن واحدة، وفق الافتراضات التالية:
| البيان | القيمة الافتراضية |
|---|---|
| عدد ماكينات الحقن | 1 ماكينة |
| عدد تجاويف القالب | 2 تجويف |
| زمن دورة الحقن | 90 ثانية |
| ساعات التشغيل اليومية | 8 ساعات |
| أيام العمل الشهرية | 26 يومًا |
| معامل التشغيل الفعلي | 80% |
| نسبة المنتجات المطابقة | 97% |
حساب الإنتاج النظري:
- عدد الدورات في الساعة: 3,600 ÷ 90 = 40 دورة.
- الإنتاج في الساعة: 40 × 2 = 80 طاولة.
- الإنتاج النظري اليومي: 80 × 8 = 640 طاولة.
- الإنتاج النظري الشهري: 640 × 26 = 16,640 طاولة.
بعد تطبيق معامل التشغيل الفعلي البالغ 80%، يصبح الإنتاج الفعلي قبل استبعاد المنتجات غير المطابقة:
16,640 × 80% = 13,312 طاولة شهريًا.
وبعد احتساب نسبة المطابقة البالغة 97%، تكون الكمية الصالحة للبيع:
13,312 × 97% = نحو 12,913 طاولة شهريًا.
هذه النتيجة مثال حسابي توضيحي، وليست طاقة مضمونة لماكينة بعينها؛ إذ يجب التحقق من زمن الدورة الفعلي وسعة الحقن وقدرة القالب قبل اعتمادها.
نموذج الطاقة الإنتاجية الشهرية والسنوية
بناءً على المثال السابق، يمكن تلخيص الطاقة الإنتاجية كما يلي:
| مؤشر الإنتاج | الكمية |
|---|---|
| الإنتاج النظري اليومي | 640 طاولة |
| الإنتاج الفعلي اليومي بعد معامل التشغيل | 512 طاولة |
| الإنتاج الشهري قبل استبعاد غير المطابق | 13,312 طاولة |
| الإنتاج الشهري الصالح للبيع | 12,913 طاولة تقريبًا |
| الإنتاج السنوي الصالح للبيع | 155,000 طاولة تقريبًا |
تم حساب الإنتاج السنوي على أساس 12 شهرًا بنفس ظروف التشغيل الافتراضية. ويجب تعديل الحساب إذا كانت هناك إجازات سنوية أو توقفات موسمية أو فترات صيانة ممتدة.
هل يمكن زيادة الطاقة الإنتاجية دون شراء ماكينة جديدة؟
ليس بالضرورة أن تتطلب زيادة الإنتاج شراء ماكينة إضافية؛ فقد يكون من الممكن رفع الطاقة المتاحة من خلال تحسين دورة التشغيل أو تنظيم العمل. لكن يجب التأكد من عدم التأثير في جودة المنتج أو سلامة المعدات.
ومن أبرز وسائل تحسين الطاقة:
- تحسين نظام التبريد: تقليل زمن التبريد عند إمكانية ذلك فنيًا، دون التسبب في تشوه الطاولة أو انكماشها.
- تقليل زمن تغيير القوالب: تنظيم عمليات الفك والتركيب وتجهيز القالب البديل مسبقًا.
- تحسين صيانة الماكينات: تقليل الأعطال المفاجئة ورفع ساعات التشغيل الفعلية.
- ضبط إعدادات الحقن: تحسين درجات الحرارة والضغط وسرعة الحقن بما يتناسب مع الخامة والقالب.
- تقليل المنتجات المعيبة: معالجة مشكلات الالتواء والفراغات وعدم اكتمال الملء واختلاف الأبعاد.
- تنظيم إخراج المنتجات: توفير وسائل مناسبة لمناولة الطاولات ونقلها إلى مناطق الفحص والتجميع والتعبئة.
ويجب ألا يتم تقليل زمن الدورة بصورة عشوائية؛ لأن التبريد غير الكافي قد يؤدي إلى تشوه المنتج وارتفاع نسبة الرفض، بما يخفض الإنتاج الصالح للبيع بدلًا من زيادته.
كيف تحدد عدد ماكينات الحقن المطلوبة؟
يُحدد عدد الماكينات انطلاقًا من حجم المبيعات المستهدف والطاقة الفعلية للماكينة الواحدة.
فإذا كان المصنع يستهدف بيع 20,000 طاولة شهريًا، وكانت الطاقة الصالحة للبيع للماكينة الواحدة في المثال السابق نحو 12,913 طاولة شهريًا، فإن الحساب يكون:
20,000 ÷ 12,913 = 1.55 ماكينة.
أي إن المشروع يحتاج عمليًا إلى ماكينتين بالمواصفات الافتراضية نفسها لتغطية المستهدف، مع ضرورة مراجعة توزيع المنتجات والقوالب وأوقات تغيير الطرازات.
لكن هذا الحساب لا يعني أن ماكينتين متماثلتين هما الاختيار الأمثل دائمًا؛ فقد يكون من الأفضل استخدام ماكينات مختلفة الأحجام إذا كان المصنع ينتج طاولات بأوزان وأبعاد متعددة.
كيف تؤثر أحجام الطاولات المختلفة في تخطيط الإنتاج؟
قد ينتج المصنع أكثر من تصميم، مثل الطاولات الصغيرة والمتوسطة والكبيرة. وهذا التنوع يؤثر في زمن الحقن ووزن الخامة والقالب المطلوب، وبالتالي في عدد الوحدات المنتجة خلال الوردية.
| فئة المنتج | طبيعة المنتج | اعتبارات الطاقة الإنتاجية |
|---|---|---|
| طاولات جانبية صغيرة | وزن وأبعاد محدودان | قد تسمح بدورات أسرع أو قوالب متعددة التجاويف |
| طاولات حدائق متوسطة | استخدام منزلي وخارجي | تتطلب موازنة وزن المنتج وزمن التبريد |
| طاولات طعام كبيرة | أبعاد ومساحة سطح أكبر | تحتاج إلى دراسة قوة الغلق وحجم الحقن |
| طاولات تجارية ثقيلة | تصميمات أكثر تحملًا | قد تتطلب وزنًا أكبر وزمن دورة أطول |
ومن الأفضل ألا يُحسب الإنتاج على أساس عدد الطاولات فقط؛ بل يجب تسجيل وزن كل طراز وزمن دورته واستهلاك خامته، حتى لا يؤدي اختلاف المنتجات إلى تقدير غير دقيق للطاقة.
ما المعدات المساندة التي يجب أن تتناسب مع الطاقة الإنتاجية؟
قد تكون ماكينة الحقن قادرة على إنتاج عدد كبير من الطاولات، لكن المصنع لا يستطيع الاستفادة من هذه القدرة إذا كانت المعدات المساندة غير كافية.
ومن أهم التجهيزات التي يجب مواءمتها مع الطاقة المستهدفة:
| المعدة أو التجهيز | دوره في العملية | ما الذي يجب مراعاته؟ |
|---|---|---|
| مجفف الخامات عند الحاجة | تجهيز الخامة قبل الحقن | نوع البوليمر ومتطلبات المورد |
| خلاط ومغذيات الخامة | تجهيز وتغذية الماكينة | معدل استهلاك الخامة في الساعة |
| مبرد صناعي Chiller | تبريد القالب والعملية | الحمل الحراري وعدد الماكينات |
| وحدة تحكم حراري للقالب | ضبط درجة حرارة القالب | مواصفات الخامة والقالب |
| روبوت أو نظام إخراج | إخراج المنتج من القالب | وزن الطاولة وأبعادها |
| معدات التشطيب | إزالة الزوائد وتنظيف المنتج | عدد الوحدات في الساعة |
| معدات الفحص | التحقق من الجودة والأبعاد | خطة الفحص ومعدل الإنتاج |
| معدات التعبئة والتغليف | تجهيز المنتج للبيع | حجم الطاولات وطريقة التغليف |
كما يجب مراعاة المساحات اللازمة لتخزين الخامات والمنتجات النهائية، ومسارات حركة العمال والرافعات، ومناطق القوالب والصيانة.
كيف تربط الطاقة الإنتاجية بحجم الطلب والمبيعات؟
الطاقة الإنتاجية المرتفعة لا تعني بالضرورة ربحية أعلى؛ فإنتاج كميات لا يستطيع السوق استيعابها يرفع مخزون المنتجات وتكاليف التخزين ورأس المال العامل.
لذلك ينبغي مقارنة ثلاثة مستويات قبل اعتماد الطاقة النهائية:
الطلب المتوقع: عدد الطاولات التي يمكن بيعها شهريًا من خلال العملاء الأفراد والتجار والموزعين والفنادق والمطاعم وشركات تجهيز الحدائق.
الطاقة الإنتاجية الفعلية: عدد الطاولات المطابقة للمواصفات التي يستطيع المصنع إنتاجها بعد احتساب التوقفات والفاقد.
الطاقة البيعية والتوزيعية: عدد الطاولات التي يمكن تخزينها وتوصيلها وبيعها ضمن شبكة التوزيع المتاحة.
إذا كانت الطاقة الإنتاجية أعلى كثيرًا من الطلب المتوقع، فقد يكون البدء بعدد أقل من الماكينات أكثر ملاءمة. أما إذا كانت هناك عقود توريد أو طلبات مؤكدة، فيمكن دراسة التوسع في الماكينات والقوالب بما يتناسب مع الكميات المطلوبة.
ما المؤشرات التي يجب متابعتها بعد بدء التشغيل؟
بعد تشغيل المصنع، يجب قياس الأداء الفعلي بصورة دورية، وعدم الاكتفاء بالطاقة التصميمية الواردة في مواصفات المعدات.
ومن أهم المؤشرات:
- عدد الطاولات المنتجة في الساعة والوردية.
- عدد الطاولات المطابقة للمواصفات.
- متوسط زمن دورة الحقن لكل طراز.
- نسبة توقف الماكينات وأسباب التوقف.
- نسبة الفاقد والمنتجات المرفوضة.
- استهلاك الخامة لكل طاولة.
- معدل استغلال الطاقة المتاحة.
- تكلفة التصنيع لكل طراز.
- نسبة الإنتاج المباع إلى الإنتاج الصالح للبيع.
تساعد هذه المؤشرات على اكتشاف الاختناقات التشغيلية وتحديد ما إذا كان المصنع يحتاج إلى تحسين دورة الإنتاج أو إضافة ماكينة أو تعديل مزيج المنتجات.
الخلاصة
تحديد الطاقة الإنتاجية لمصنع طاولات الحدائق البلاستيكية يتطلب حساب القدرة الفعلية لماكينات الحقن وفق عدد تجاويف القوالب وزمن الدورة وساعات التشغيل، ثم خصم التوقفات والفاقد للوصول إلى عدد الوحدات القابلة للبيع. كما يجب التأكد من توافق المعدات المساندة والعمالة والتخزين مع حجم الإنتاج المستهدف.
والأهم أن تتوافق الطاقة المختارة مع الطلب المتوقع، حتى لا يتحول الاستثمار في الماكينات والقوالب إلى أعباء تشغيلية لا يقابلها حجم مبيعات كافٍ.
قراءة المزيد:
- دراسة جدوى مشروع الفيروسيليكون: كيف تحسب رأس المال والعائد المتوقع؟
- تمويل المشاريع الصناعية في عُمان: كيف تحدد احتياجات مصنعك التمويلية؟
- الجدوى المالية لمصنع تحت الطلب: كيف تحدد حجم الاستثمار المناسب؟